

在超聲波焊接生產(chǎn)中,不少設(shè)備管理者都遇到過這類現(xiàn)象:參數(shù)沒動、工藝條件照舊,但焊頭端面的實際振動能量明顯減弱,焊接強度不足、熔接不充分,甚至伴隨焊頭異常發(fā)熱、發(fā)生器電流增大、發(fā)波異響等問題。行業(yè)內(nèi)將這種現(xiàn)象稱為"發(fā)波能量衰減"。
需要明確的是,必諾超聲波焊接機 能量衰減通常不是某一個部件的單一故障,而是整個能量傳遞鏈條——發(fā)生器→換能器→變幅桿→焊頭→工件——中某個環(huán)節(jié)出了問題。沿這條鏈路做系統(tǒng)性排查,多數(shù)故障都能被準確定位。
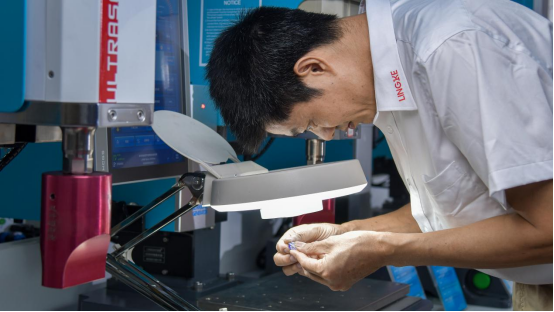
第一步,檢查設(shè)備散熱環(huán)境。長時間連續(xù)作業(yè),發(fā)生器、換能器溫度持續(xù)升高會造成能量輸出下降。修復(fù)方式:清理機箱散熱風(fēng)扇灰塵,保證設(shè)備周邊通風(fēng),連續(xù)生產(chǎn)合理安排間歇冷卻時間。若是散熱風(fēng)扇損壞,及時更換配件。
第二步,緊固各連接接頭。換能器、焊頭、變幅桿之間螺紋接頭松動,會造成能量傳輸損耗。修復(fù)方案:斷電冷卻后,按照標準扭矩重新鎖緊螺紋接口,禁止蠻力擰動,避免螺紋損傷。
第三步,檢測焊頭磨損與開裂。焊頭長期高頻振動,工作面磨損、內(nèi)部微裂紋,會直接導(dǎo)致能量輸出不足。修復(fù):輕微磨損可做拋光處理;出現(xiàn)裂紋、形變,建議更換全新焊頭,修補后的焊頭穩(wěn)定性往往難以回到出廠狀態(tài)。
第四步,排查換能器狀態(tài)。換能器內(nèi)部壓電陶瓷老化、預(yù)壓力異常,是能量衰減高發(fā)誘因。現(xiàn)象表現(xiàn)為設(shè)備空載電流偏高、異響。修復(fù):可以借助儀器檢測阻抗參數(shù),陶瓷片老化一般無法現(xiàn)場修復(fù),需要返廠檢修或更換換能器組件。
第五步,檢查發(fā)生器電路板。電路板元件老化、電容損耗,會造成輸出功率不穩(wěn)。修復(fù):非專業(yè)人員不建議自行拆解電路板,避免高壓觸電風(fēng)險,優(yōu)先聯(lián)系廠家做檢測。
第六步,確認氣源工況。氣動機型氣壓不穩(wěn)、氣缸卡頓,也會間接表現(xiàn)出 “焊接沒勁”,容易誤判為超聲能量故障。修復(fù):檢查空壓機、調(diào)壓閥,清理氣缸雜質(zhì),校準工作氣壓。
完成前 4 步仍無法定位,或涉及換能器重組、焊頭精密調(diào)諧、發(fā)生器功率元件更換時,建議交由專業(yè)團隊處理,避免因誤判擴大損失。
以靈科超聲波(珠海靈科自動化科技有限公司)的售后體系為例,其在超聲波領(lǐng)域有較長時間的技術(shù)積累,針對第三方設(shè)備已形成相對標準化的"四步維修法":
遠程預(yù)判:工程師依據(jù)必諾超聲波焊接機型號和故障現(xiàn)象遠程初步診斷,縮小故障范圍、
精密檢測:攜帶萬用表、示波器、能量分析儀、頻率計等專業(yè)工具上門,全面檢測機械、氣動、電氣系統(tǒng),精準定位故障點
定制方案:出具詳細檢測報告,提供維修或部件更換方案及透明報價,經(jīng)客戶確認后施工
調(diào)試交付:維修后進行全功率測試與試焊驗證,校準設(shè)備參數(shù),保障性能穩(wěn)定
靈科超聲波 在國內(nèi)設(shè)有珠海、東莞、汕頭、寧波四大倉儲中心,搭建了全品牌設(shè)備維修體系,承諾"2 小時響應(yīng)、24 小時超聲波上門",并在泉州、溫州、蘇州、武漢、成都等多地設(shè)有服務(wù)中心,提供終身售后與全球聯(lián)保。