

振幅是超聲波焊接的核心能量載體。振幅過小,摩擦熱量不足,焊接部位難以充分融合,容易出現虛焊、脫焊;振幅過大,則可能使材料過度熔化,造成工件變形甚至損壞。振幅波動直接導致能量傳遞不均衡,讓焊接工藝的穩定性大打折扣。長期帶病運行,不僅拉高產品不良率,還會加速換能器、焊頭等核心部件的疲勞損壞。
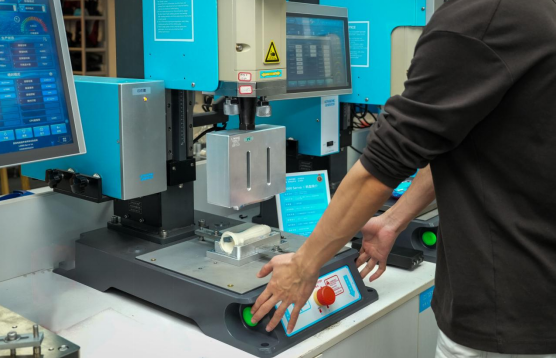
從大量的現場維修記錄來看,杜肯超聲波振幅異常的根源主要集中在四個方面:
1. 換能器性能衰退。 換能器是把電能轉為機械振動的核心部件,長期高負荷運行后,內部壓電陶瓷片可能出現微裂紋,導致共振頻率偏移,振幅隨之波動。這類問題初期隱蔽,但會逐漸拖累焊接一致性。
2. 焊頭與變幅桿磨損。 焊頭直接接觸工件,長期摩擦會讓接觸面變形;"三聯組"(換能器—變幅桿—焊頭)連接螺絲若松動,能量傳遞效率就會下降,表現為振幅忽高忽低,常伴異常噪音。
3. 氣源與電源波動。
氣缸下壓依賴穩定氣壓驅動,多工位同時作業時氣源壓力擺動會直接反映在振幅上;車間大功率設備啟停引起的電壓跌落,同樣會讓發生器輸出"心律不齊"。
4. 發生器或控制板故障。 電子元件老化、焊點虛接、頻率自動追蹤(AFT)失靈,都可能導致輸出功率無規律跳變,振幅表指針跟著亂抖。
面對振幅異常,建議按照“由外到內、從簡到繁”的思路逐步排查:
第一步,排查外部條件。 用萬用表監測電源電壓,確認車間電網是否穩定;檢查空壓機輸出壓力、過濾減壓閥是否正常工作、氣管和接頭有無漏氣。同時核對振幅與焊接壓力的參數匹配度,可遵循“低壓力、高振幅”的試機原則。
第二步,檢測振動系統。 斷電狀態下重新按標準扭矩緊固換能器、變幅桿與焊頭之間的全部連接螺絲。仔細檢查各部件表面是否有裂紋——可用汽油清洗后觀察。若懷疑某部件異常,可采用替換法將其裝到正常設備上驗證。
第三步,判斷發生器狀態。 若以上排查均無異常,則需要由專業技術人員檢查發生器輸出波形和功率模塊,確定是否需要更換老化元件或校準控制電路。
對于發生器內部線路虛焊、換能器陶瓷片老化、控制板信號異常等"看不見"的故障,多數企業會選擇專業品牌的標準化維保方案。以靈科超聲波為例,其針對振幅異常類故障建立了"四步維修法":
遠程預判:工程師依據杜肯超聲波焊接機 型號和故障現象初步診斷,縮小故障范圍;
精密檢測:攜帶萬用表、示波器、能量分析儀、頻率計等專業工具上門,全面檢測機械、氣動、電氣系統,例如排查換能器阻抗值是否異常、控制板信號輸出穩定性、氣壓調節閥是否漏氣等;
定制方案:出具詳細檢測報告,提供維修或部件更換方案及透明報價;
調試交付:維修后進行全功率測試與試焊驗證,校準設備參數,保障性能穩定。
振幅不穩不是絕癥,但需要系統性的"望聞問切"。遇到自主排查無法解決的頑固性次品高發,及時對接具備標準化維修流程的專業團隊,往往是性價比更高的選擇。