
在塑料焊接 產線的日常運行中,氣缸漏氣是不少生產管理者都遇到過的突發狀況:原本穩定運行的超聲波焊接機突然出現壓力不足、動作卡頓,嚴重時直接觸發停機,打斷整條生產線的生產節拍,若等待外部維修人員上門,很可能耽誤訂單交付進度。
針對這一常見故障,靈科超聲波技術團隊結合實際維修經驗,總結出一套系統、高效的四步維修法,幫助企業快速恢復設備正常運轉。
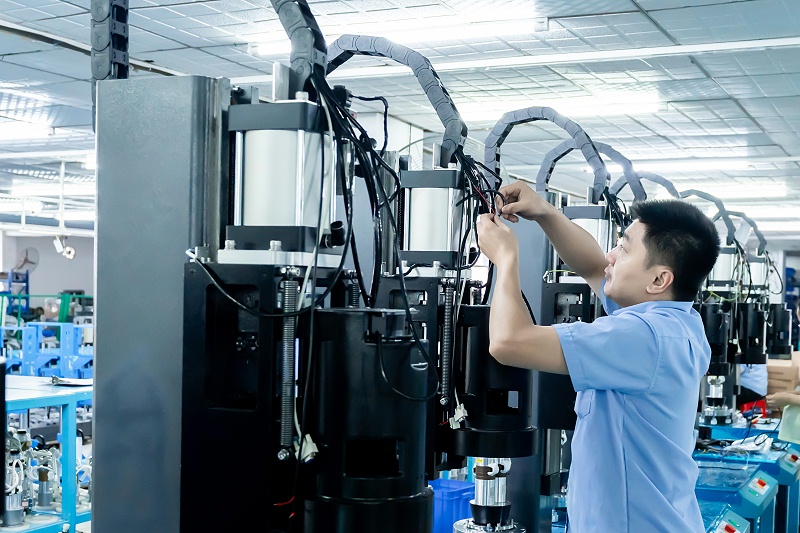
從技術角度看,杜肯超聲波焊接機 氣缸漏氣停機的背后通常有以下幾個原因:
氣源供給異常是首先要排查的方向。空壓機輸出壓力低于設備要求的標準(通常為0.4-0.7MPa),或氣源管路存在堵塞、漏氣,都可能導致氣缸推力不足。若氣源中水分、雜質過多未經有效過濾,還會加速氣缸內部密封件的磨損與腐蝕。
密封件老化或磨損是最常見的故障點。氣缸內部的活塞密封圈長期在高頻往復運動下工作,受摩擦和溫度影響容易出現硬化、開裂甚至破損,導致壓縮空氣泄漏、壓力無法保持。此外,氣缸桿表面若有劃傷或腐蝕,也會破壞密封效果,造成緩慢漏氣。
調壓閥與電磁閥故障同樣不容忽視。調壓閥彈簧疲勞或壓力傳感器零點漂移,可能導致輸出壓力不穩定;電磁閥線圈燒毀或閥芯卡滯,則可能使氣缸完全無法動作。
當氣缸漏氣已影響到產線連續性,選擇具備系統診斷能力的服務商尤為關鍵。靈科超聲波 依托三十余年的行業技術積累,針對此類故障建立了清晰的流程:
第一步|需求溝通與初步診斷
用戶提供杜肯超聲波焊接、設備型號、故障具體表現(漏氣聲音、壓力下降速度、是否伴隨異響)及近期使用記錄,工程師據此初步劃定問題范圍,合理準備檢測工具和備用零件。
第二步|上門檢測與精準定位
工程師攜帶精密壓力表、泄漏檢測儀等專業儀器上門,通過分段測試快速鎖定故障點,區分是密封圈、活塞桿、調壓閥還是電磁閥問題。
第三步|方案定制與客戶確認
根據檢測結果提供維修方案,明確說明所需更換的部件、維修周期及費用,尊重客戶意愿共同確認執行方式,避免"先斬后奏"。
第四步|專業維修與整機調試
修復完成后進行全功率測試和實焊驗證,重新校準壓力參數,確保設備恢復穩定工作狀態,并給出日常保養建議。
這套流程的價值不在于"修得快",而在于修得準——通過組件級修復(更換原廠密封圈、清洗或更換電磁閥閥芯、修復或更換氣缸組件)而非整體替換,兼顧了修復質量與生產恢復時效。
日常預防建議:定期清理設備散熱系統、每日班前排放油水分離器積水、避免超負荷連續運行、長期高壓力工況下定期更換氣缸密封件。預防永遠比維修更省心。
如果您的設備出現故障了,歡迎隨時通過我們的官網: http://www.xundacs.com.cn/, 進行在線咨詢。讓靈科超聲波技術團隊為您排憂解難,守護您的生產線的穩定與高效!
咨詢熱線
13612231694微信咨詢

聯系電話


 粵公網安備 44049002000775號