
胎壓監(jiān)測(TPMS)早已成為乘用車強(qiáng)制標(biāo)配。無論是埋在輪胎內(nèi)部的無線胎壓傳感器,還是隨車攜帶的手持胎壓計(jì),它們的外殼都長期面對高溫、高壓、潮濕、鹽霧、高速旋轉(zhuǎn)離心力與路面沖擊的復(fù)合考驗(yàn)。外殼焊縫一旦失效,水汽侵入、電池短路、芯片失準(zhǔn),報(bào)警功能形同虛設(shè)。可以說,外殼焊接是 胎壓計(jì)制造中最關(guān)鍵的工序之一。
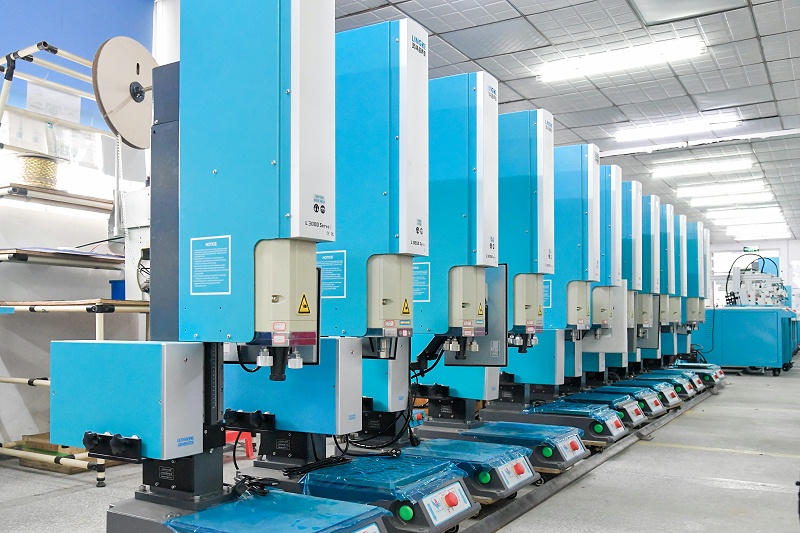
超聲波焊接不靠加熱板,也不靠膠水,而是"摩擦自發(fā)熱"。設(shè)備先將市電轉(zhuǎn)換為 20kHz (或 30/40kHz)高頻電能,換能器把它變成同頻率的機(jī)械振動,經(jīng)變幅桿放大后,由鈦合金焊頭壓在上下殼體的貼合面上。接觸面在幾十微米振幅的高頻往復(fù)摩擦下,分子間迅速生熱, 1 秒內(nèi)達(dá)到熔融溫度;隨后在設(shè)定壓力下保壓冷卻,塑料分子鏈相互擴(kuò)散、重新纏結(jié),冷卻后形成一條與本體材料 "同質(zhì)" 的密封焊縫。整個過程通常只需 0.3–1 秒。
一、氣密性天生強(qiáng)。界面是分子級熔合,配合剪切式密封結(jié)構(gòu)與溢料槽設(shè)計(jì),焊縫可達(dá) IP67 以上,氦檢、壓差檢漏通過率高,從根源上杜絕慢滲與后期泄漏。
二、強(qiáng)度接近母材。焊區(qū)不是"粘"上去的,而是材料本體的再融合。抗振動、抗沖擊、耐 -40 ℃~125℃ 冷熱交變,能扛住輪胎內(nèi)長期的高壓與離心載荷。
三、不傷內(nèi)部"芯"。發(fā)熱只發(fā)生在焊接界面,時間短、熱影響區(qū)小,對內(nèi)部的 MEMS 壓力芯片、鋰電池、PCB 天線幾乎無熱損傷,也不產(chǎn)生金屬碎屑與粉塵污染,特別適合已裝配元器件的封裝工序。
四、節(jié)拍快、一致性好。單次焊接不足 1 秒,便于與自動化上下料、CCD 檢、氣密測試連線;能量、時間、深度、壓力多種模式閉環(huán)控制,工藝參數(shù)可存儲、可追溯,批量良率穩(wěn)定。
五、潔凈、省成本。無需膠水、螺絲、溶劑,免除固化等待與后處理工序,零耗材、無 VOC 排放,符合 RoHS 與綠色制造要求,單件綜合成本更具優(yōu)勢。
胎壓計(jì)外殼體積小、壁厚薄、密封要求高,對設(shè)備并不"寬容":頻率與振幅要匹配、觸發(fā)壓力與下壓速度要可控、焊頭需依據(jù)殼體 3D 數(shù)據(jù)定制,還要做工藝窗口驗(yàn)證。靈科超聲波
作為全球最大的超聲波焊接設(shè)備制造商,提供從精密伺服超聲波焊接機(jī)、定制焊頭(鈦合金/鋁合金)、自動化產(chǎn)線到免費(fèi)試焊與工藝驗(yàn)證的交鑰匙方案,讓每一只胎壓計(jì)外殼,都焊得牢、封得嚴(yán)、測得過。
咨詢熱線
13612231694 中國總部聯(lián)系:
Tel:+86 756 8626887
Tel:13612231694
E-mail:rinco@yeah.net
ADD:廣東省珠海市香洲區(qū)南屏工業(yè)園屏西五路3號
 靈科公眾號
 官網(wǎng)移動端
版權(quán)所有@珠海靈科自動化科技有限公司 備案號:粵ICP備13004144號 百度統(tǒng)計(jì) CNZZ 粵公網(wǎng)安備 44049002000775號
微信咨詢

聯(lián)系電話


